Muri graciles packaging, pocula yogurt, margarinae tubi, deli vascula, et opercula tenuissima-significat unum ex gravissimis segmentis iniectionis fingentis industriae. Muri pars crassities typice ab 0.25mm ad 1.0mm vagantur, cum rationibus longitudinis ad crassitudinem fluunt saepe 200:1. Tempora cycli in secundis (typice 3–8 secundis) mensurantur, et productio annua volumina saepe 10 miliones partium per formam excedunt.
Cum peritus forma technicos specialiter in altum cavitatum formas packaging, vidi quam parva vitia designandi calamitosas in tenui-muri corona fieri possunt. Porta inaequalitas 5% significare potest cavitates quaedam nimis refertae, aliae breves. Variatio refrigerationis V°C causare potest bellum paginae quae partes inutiles ad 1,000 partes per hora reddit.
Hoc article tendit in clavis technicas rationes designandi et fabricandi summus perficientur formas tenues murus packaging. Sive fingis maceriam vascula, opercula, an calices, haec principia intelligendo adiuvabuntcitius cyclos consequeris, melior pars qualitatis, et longiorem vitam fingunt.
Murus tenuis subditos fingit ad extremas conditiones: injectiones altissimas pressuras (usque ad 2,000 bar), cyclos calefactionis et refrigerationis rapidae, et summa velocitas fluxum liquefacit.
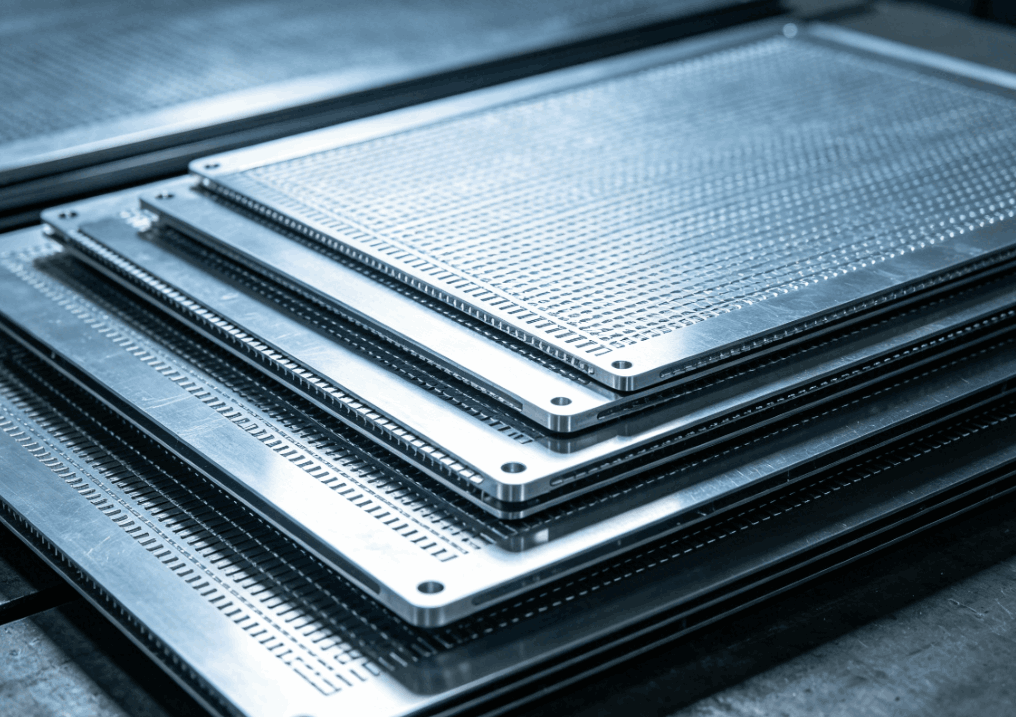
Commendatur moltis chalybeis;
|
Steel Gradus |
duritia |
Key Properties |
Typicam Applicationem |
|
H13 / 1.2344 / SKD61 |
48-52 HRC |
Alta durities; gbonum scelerisque labore resistentia |
Cori et laminae cavitatis, parietis tenui-generis formae |
|
Stainless 1.2316 / S136 |
48-52 HRC |
Corrosio resistentia ad applicationes cibi contactus- |
Packaging pro acidic vel infectum products |
|
DC53 |
58-62 HRC |
Superior gerunt resistentia ad materiae valde repleti |
Summus cavitas formas dispensando PP cum> XXX% fillers |
Key consideratione: Ad cavitatem altissimam (exampla cavitates exampla, 64 vel 96), forma ipsa basis e ferro forti (e.g., P20 praeduratae vel 1.2738 praeduratae) facienda est, ut iniectionem pressionis sine laminae deflexione sustineat.
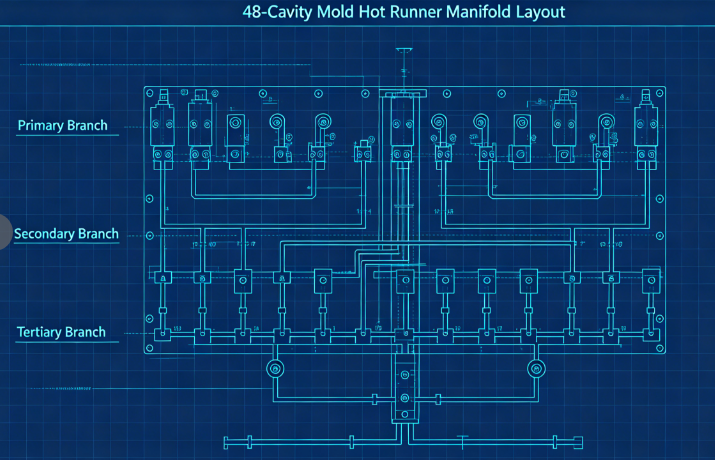
Cursor calidus est cor cuiuslibet muri tenuis formae packaging. Cuique cavitatis simul cum temperamento perfecto, gutta minima pressionis, et temperatura subtilis temperantiae, debet dissolvi.
Consilium criticum elementorum:
a) Balancera canales fluunt: multi- cavitatis formae (typice cavitates 32, 48, 64, 96 vel 96), naturalis libratio essentialis est. Hoc modo utriusque cavitatis eandem prorsus habet longitudinis fluxum. Ratio typica utitur primariis multiplicibus, multiplicibus secundariis, et tertiariis ramis, omnibus ad easdem dimensionibus formatis.
b) Portae genus et locus: Pro tenui-muri vasis, portae communissimae typi sunt: Edge portae (pro partibus directo laterali) Valvae portae (pro diaphragmatis vel portae directae in imum) portae submarinae (pro parte munda sine vestigio portae) Portae recte, angustae sunt, et tondendas calefactiones degradationes; etiam magna, et ingrata fit porta vestigii. Dimensiones portae typicae pro cyathis tenui-muris ab 0.8mm usque ad 1.5mm diam vagantibus.
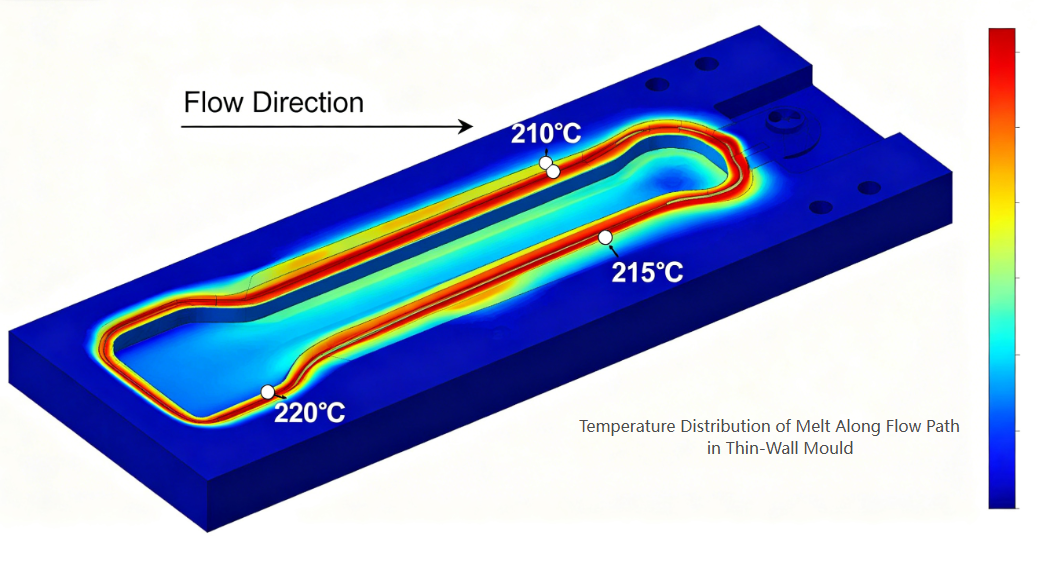
c) Statera scelerisque: Singula COLLUM temperatura sui iuris habere debet. Multiplices canales uniformiter calefieri debent (utendo duplice-zona vel tribus-zona calentium) ad vitandas calidas maculas vel frigus slugs.
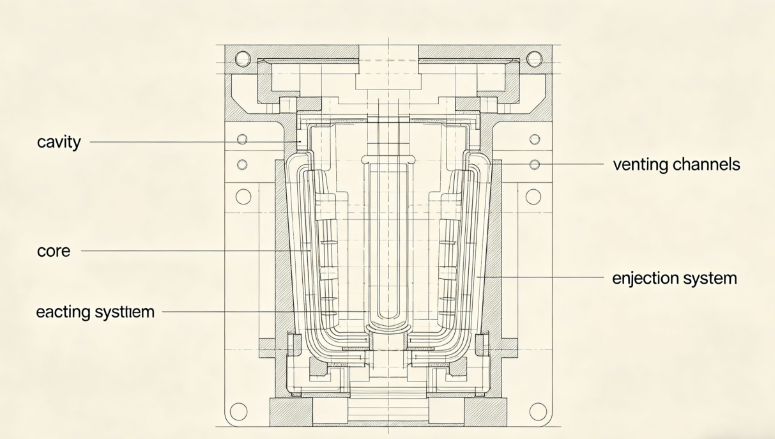
Partes graciles murus perquam accuratae cavitatis et nuclei dimensiones requirunt ut crassitudinem parietis constantem efficiant.
Key considerationes:
a) Crassitudo parietis distributio: Murus uniformis pone crassitudinem intra ±0.02mm. Variationes crassitudines differentiales refrigerationem et telam efficiunt. Forma analysi fluere utere ad optimize consilium antequam ferrum secans.
b) Venting: murus tenuis utitur summa celeritate iniectio (saepe 200-500 mm/s). Caeli in cavo capti statim evadere debent. Commendatur profundis ventris: 0.02-0.03mm pro PP0.01-0.02mm pro PS vel PET
Spiramenta in ultimo puncto ad replendum, secundum lineam, et circa eiector pins.c) angulos eiectio ponenda: Pro parietibus tenuibus, captura minima 1° per latus commendatur (1.5-2° pro vasis profundioribus). Insufficiens potio ducit ad scalpendi, crinem vacuum, et difficultates eiectionis.
d) Superficies finis: cavitas superficies ad partes perspicuas vel nitidas requiret SPI A-1 (speculum) metam; pro vasis opacis lacticiniis, SPI B-1 (600 grisiis) sufficit.
Refrigerium dominatur cycli temporis in corona tenui-muri - typice rationem 60-80% totius cycli. Efficiens refrigerationem clavis ad altas fructibus.
Design principia;
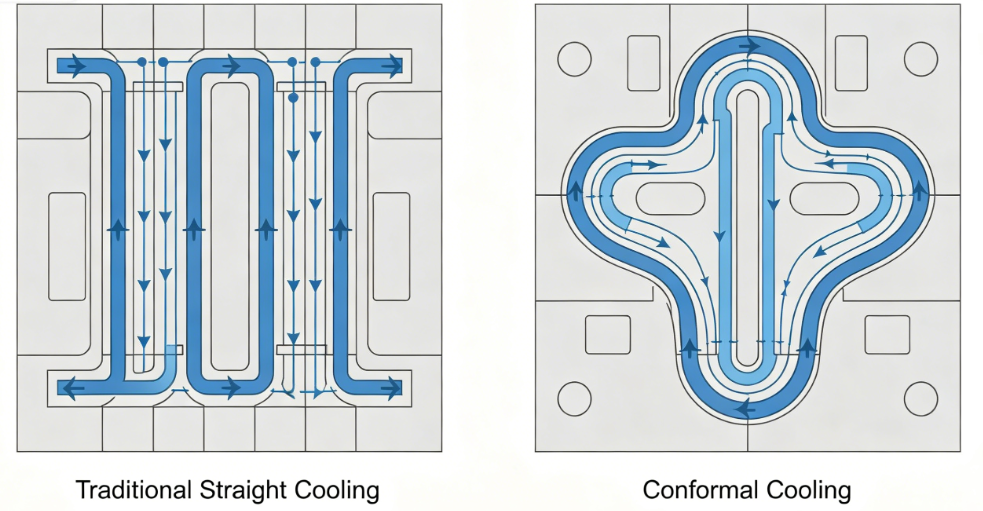
a) Refrigerium Conformal: Traditional recta-traditas canales refrigerationis saepe nimis longe a superficie cavitatis. Canales refrigerationis conformes - ex forma partis sequuntur - tempus refrigerationis reducere possunt per 30-50%. Typice creantur utentes 3D excudendi vel CNC machinis insertorum canalibus curvis.
b) alveum refrigerans parametri:
c) Summus-efficientia refrigerandi: Usus bullarum vel impedit in nucleo ubi spatium limitatur. Pro proceris nucleis, inaugurationi spirae refrigerationis vel fistulae caloris adiicitur.
d) Frigus separationis ambitus: Independentes ambitus cavitatis et nuclei laminis varias rates et temperaturas fluxus permittunt ad optimam partem remissionis et bellicae extenuandi.
Partes murus graciles in rigore humiles sunt et facile in eiectione deformantur. Ratio eiectionis lenis et certa debet esse.
Suasiones consilio:
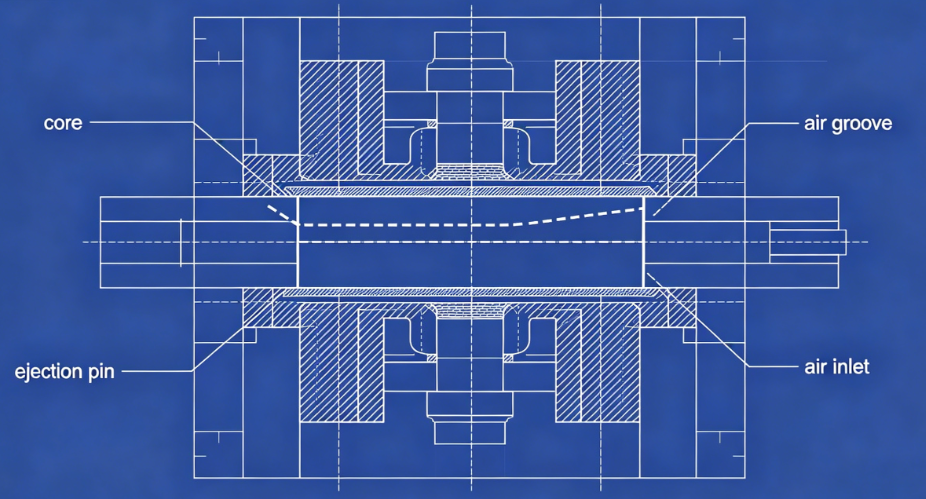
a) Aeris eiectio: Multis vasis parietibus tenuibus (praecipue poculis), idealis ejectio aeris adiuvatur. Compressus aer (2-4 talea) inter nucleum et partem immittitur per parvas striatas vel raris insertas, pars nuclei fluitans.
b) Detrimentum lamina: Partes enim cum subcisis vel lateralibus profunde, DENUDATOR mechanica etiam vim eiectionis praebet per totam partem perimetri.
c) Ejector paxillos: Cum fibulae necessariae sunt, multis clavibus diametro parvis (2-3mm) super costis positis vel superficiebus absconditis utuntur. Vitare fibulas magnas quae visibiles notas relinquunt.
d) Timing: Eiectio sequentia incipere debet tantum postquam pars satis refrigerata est ad vitandam deformationem. Utere brevi mora frigido et forma aperta.
Etiam optima forma bonas partes producere non potest sine uncinis propriis processibus. Clavis parametri ad murem tenuem corona;
|
Parameter |
Typical dolor |
Notae |
|
Iniectio celeritas |
200-500 mm/s |
Princeps celeritate plena sectiones tenues ante Frigidus-off |
|
Iniectio pressura |
1,200–2,000 bar |
Requiritur superare fluxus resistentia |
|
confla temperatus |
190-240°C (PP), 230-280°C (PS) |
Optimize pro viscositate |
|
Forma temperatus |
10-25 ° C (frigus cursor) vel 30-60° F (calidi cursor) |
Refrigerium Libratum |
|
Retro pressura |
5-15 bar |
Nam plastication constantiam |
|
Defectus |
Fingunt Related causa |
Solutio |
|
Short ictus |
Insufficiens instigabant aut improcera portae |
Adde spiramenta ad terminos fluxus; dilata portas |
|
Warpage |
Inaequale refrigerationem vel inaequalis impletionem |
Melior refrigeratio uniformitas; statera cursores |
|
marcas submerge |
Pauperum portae locus vel insufficiens sarcina |
Porta relocate ad sectionem crassam; addere sarcina tempore |
|
Vestigia porta nimis alta |
Porta designare indignum |
Transibit ad valvae portae vel subaquaneam portam |
|
Adhaerente core |
Insufficiens captura seu aer eiectio deficiendi |
capturam auge; mundus aer striatus |
|
marcas uri |
Insufficiens instigabant |
Profundior aditus intra materiales fines |
Challenge: Lorem exigebat formam cavitatis 48-pro 150ml cyathis yogurti (PP, 0.45mm crassitudinis muri, cycli 4-secundi, annui.XX decies partes postulant).
Gesta capta:
Proventus:
Tenuis murus technologiae packaging formarum pinnaculum iniectionis formarum ipsum repraesentat. Postulata altae cavationis, sub-secundae cycli, et productionis nullus defectus, omnem rationem formae formae ad suum terminum impellunt. Murus felicis formae tenues requiret;
Subtilitas in cavitate / core machinatio (± 0.01mm)
Balance in calidum cursor flow channels
Effectus conformis refrigerationem
Reliability in ejection systems
Intellectus materialium morum ac processuum dynamicorum
Fvel factores fingunt volentes in provectae instrumenti et subtilitatis fabricandis collocare instrumenta, tenues murus sarcinae sectores occasiones tremendas offert - tam in provocatione technica quam in negotiorum incremento.
Phone: +86-18957424655
Mobile: +86-18957424655
Email: sale@taizhoumold.com
Oratio:No.18 Shangxian Road, Beicheng Industrial Zonam, Huangyan District Taizhou urbem, Zhejiang provinciae, Sinis
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mold Co, Ltd. All rights reserved.