Iniectio corona vitia saepe frustrans. Cum pars submersa exit, telas, notas ardent, vel ictus brevium, prima reactio plurium procurationum productionis est parametros apparatus, temperaturas, pressuras, iniectionem celeritatem aut tempus refrigerandum. While these adjustments sometimes help, the root cause often lies deeper: in the mold itself.
Cum peritus forma technicos, innumeras casus testatus sum ubi hebdomades in parametri tuning consumpti sunt, solum invenire formam designandi realem reum fuisse. veritas est,forma bene disposita partes qualitates producere potest etiam in fenestra lato processui; forma male designata nunquam qualitatem convenientem producet, quantumvis lepida machina.
This article focuses on the mold-related causes of common injection molding defects. Has relationes intelligentes permittunt artifices formas et iniectio formas ad efficacius cooperandum - problemata appellandi ad fontem potius quam ad tempus determinatum applicandum.
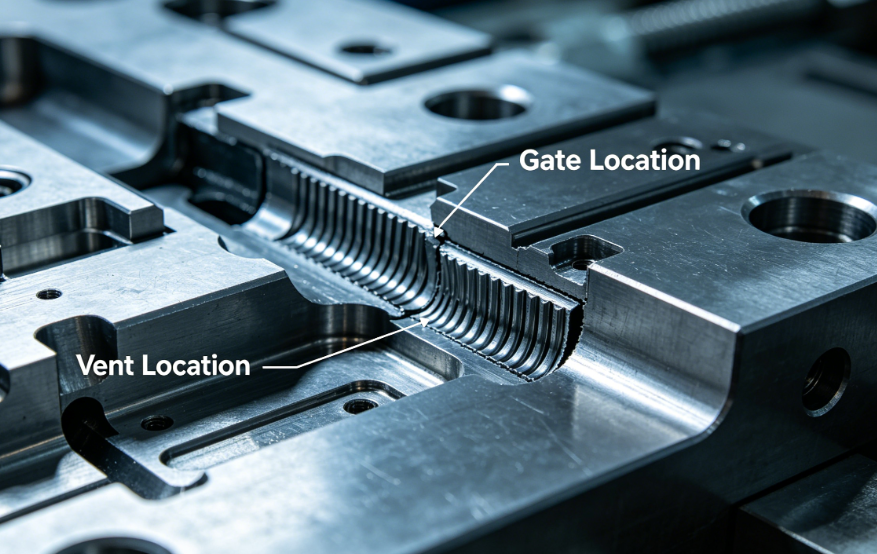
Quod spectat sicutForma cavitatis non plene impletur; parte marginibus desunt vel rotundatis.
Fingunt causas relatas:
Solutiones:
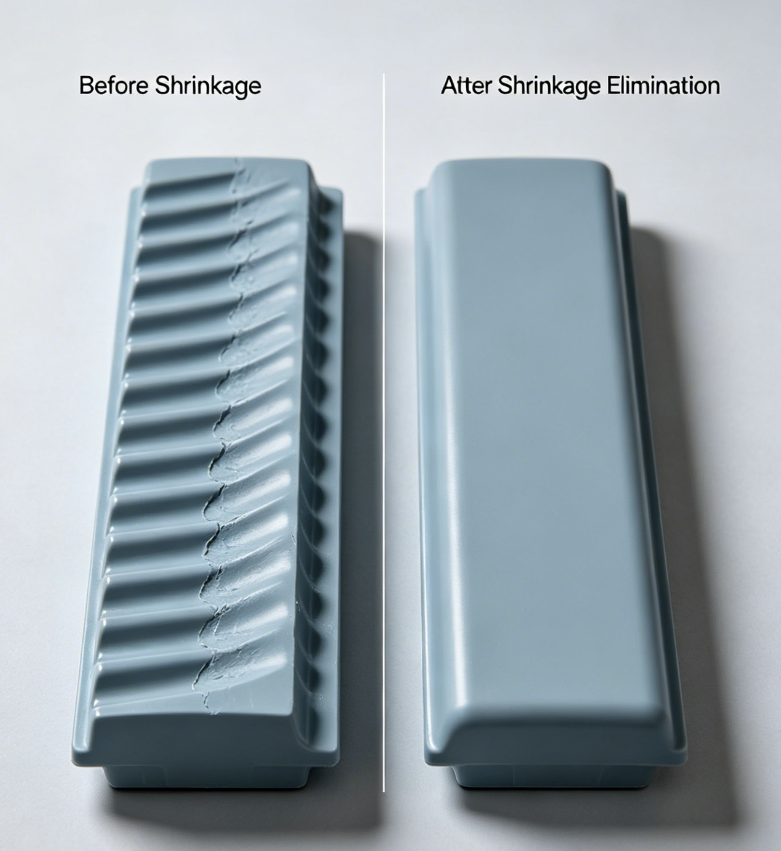
Quod spectat sicut: Depressione superficies, typice supra crassae costae vel umbilici.
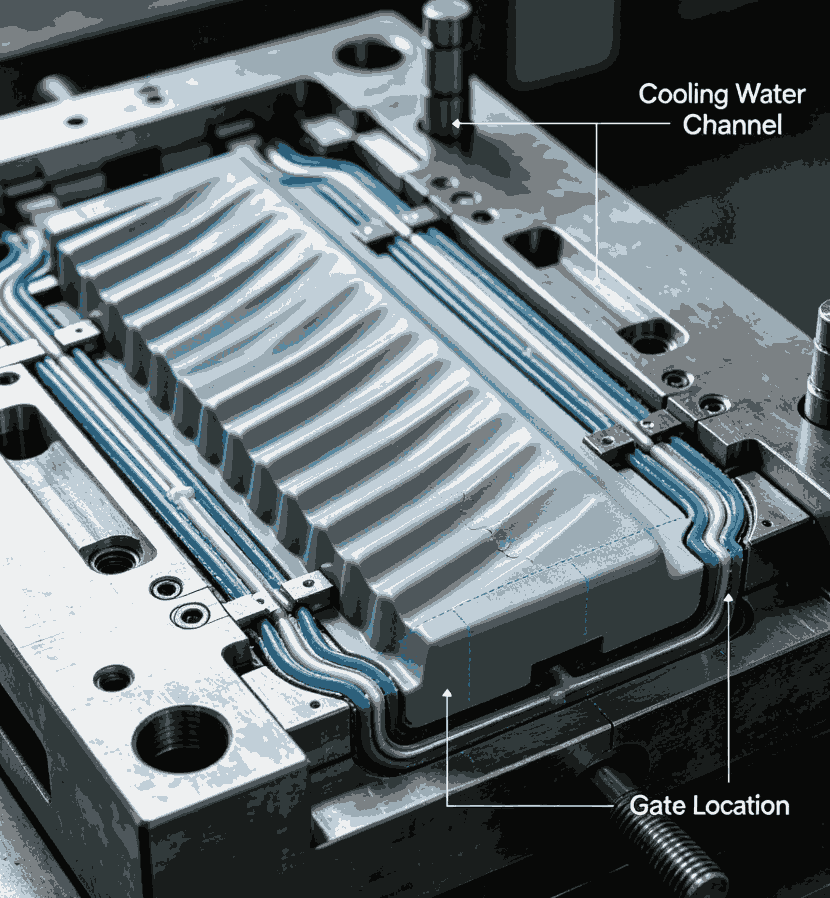
Fingunt causas actis:
Solutiones:

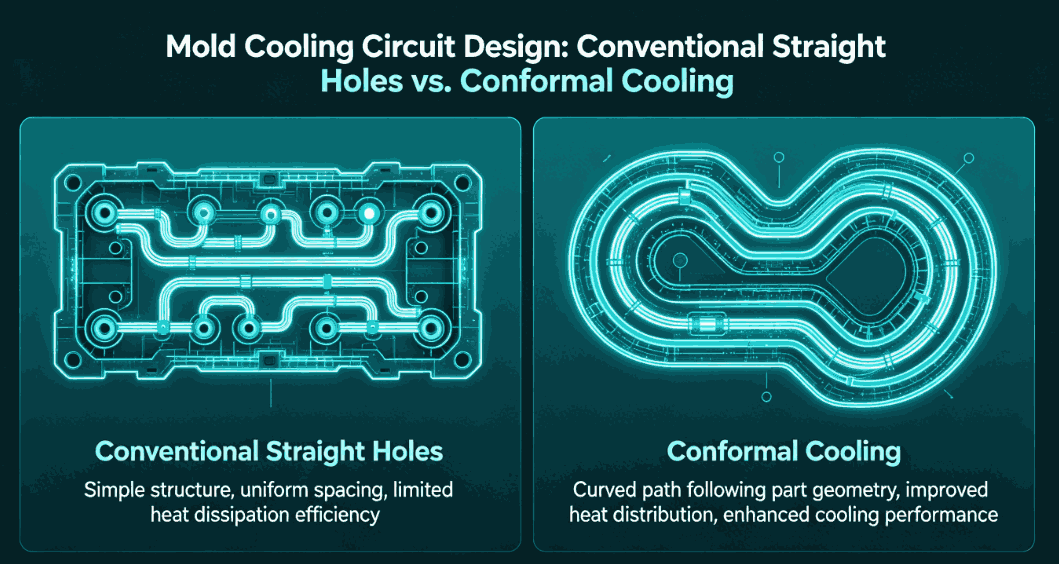
Quod is vultus amo;Pars tortilis, post eiectum curvata vel inaequabilis.
Fingunt causas actis:
Solutiones:
Quod is vultus amo;Notae fuscae vel nigrae, plerumque in fine fluxus vel in costis altis.
Fingunt causas actis:
Solutiones:
Quod is vultus amo;Tenues superfluitates plasticae in linea abeuntis, paxillus eiector foraminum, vel shutoffs lapsus.
Fingunt causas actis:
Solutiones:
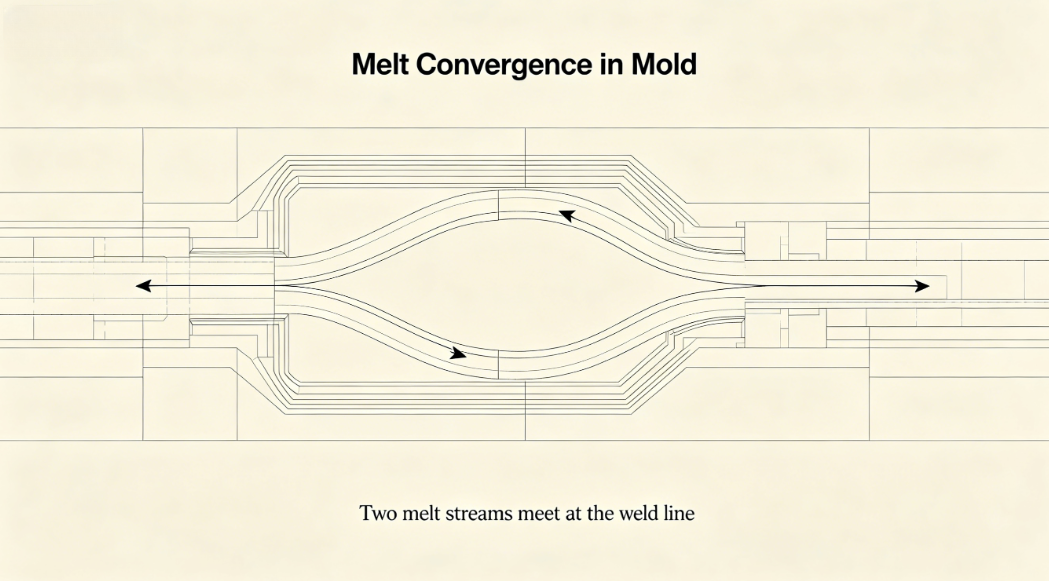
Quod is vultus amo;Lineae visibilis ubi duae frontes fluunt; saepe cum infirmitate.
Fingunt causas actis:
Solutiones:
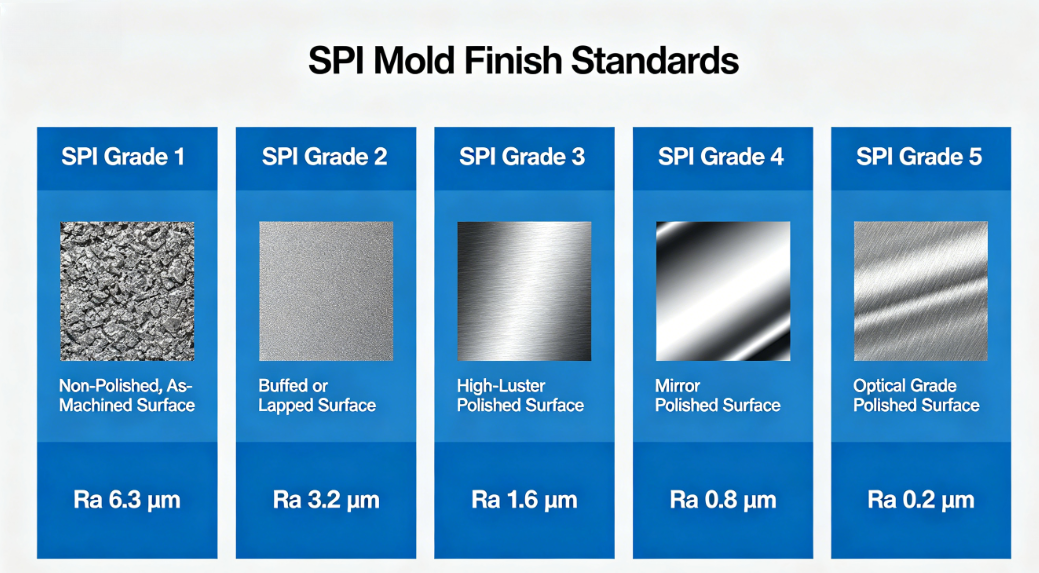
Quod tamquam:Striae, undulatae, vel areae in superficie hebetatae.
Fingunt causas actis:
Solutiones:
Quod is vultus amo;Sublevatis vel depressis notis, ubi eiector pins partem attingit.
Fingunt causas actis:
Solutiones:
Lorem styli dolii efficiens 32-cavitatis formam rettulit perdurantes paginas et notas in area attachiandi submergere. Post duas septimanas machinae parametri adaptationes sine emendatione formam recensionis deduximus.
Inventiones:
Gesta capta:
Proventus:
Warpage reduci 80%; mergi notis corruptum est. Productio exiguo rate decidit ex 12% ad 2%.
The relationship between injection molding defects and the mold is direct and often dominant. Dum processus parametri interdum minorum formarum quaestiones compensare possunt, solutio fundamentalis iacet in bono formato consilio — propria portatio, refrigeratio librata, adaequata saeviendi, valida eiectio et recta typorum angulorum.
As a mold maker, our responsibility extends beyond delivering a mold that fits the machine. We must design molds that are forgiving, robust, and optimized for the specific material and part geometry. Formae enim iniectio, causas has formas relatas intelligens, efficaciorem sollicitudinem ac meliorem communicationem cum instrumentorum instrumentorum instrumentis efficit.
Cum pertinax offendis defectus, antequam machinam tangat, quaeritur: Poteratne forma esse causa?
Phone: +86-18957424655
Mobile: +86-18957424655
Email: sale@taizhoumold.com
Oratio:No.18 Shangxian Road, Beicheng Industrial Zonam, Huangyan District Taizhou urbem, Zhejiang provinciae, Sinis
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mold Co, Ltd. All rights reserved.